


 Japanese
 English
 Korean
 Russian
 繁体中文
 Español
料仓下料不畅先看是否架桥、压差变化或启闭联锁不匹配。阀门打开只说明流路可用,不保证物料一定连续流下;工艺条件与机械状态要一起判断。
先做这几件事
同时观察料仓、输送压力和实际蝶板动作,别只根据一个到位信号判断堵点。
先检查料仓和下游是否具备下料条件
比较仓内料位、下游设备运行和排气状态,观察下料不畅是连续发生还是随装料批次变化。粉体含水、团聚和长时间压实可能改变流动性;输送机停转或过滤排气受阻,也会限制下料。
排查应使用批准的料仓检查程序,不能伸入阀口或敲击承压部件强行通料,架桥突然坍塌存在危险。
反馈信号必须对应蝶板真实开度
限位反馈来自驱动系统,联轴器或连接件松动时,显示到位仍可能出现蝶板不到位。检查就地指示、执行机构行程和机械连接,比较开阀前后的实际动作。
不能通过延长通气时间掩盖机械失效,也不要让阀门在堵塞状态下反复高频启闭。检查时需隔离驱动能源并防止物料突然下落。
压差和气体置换影响粉体流动
下游抽吸、正压输送或仓顶排气会改变阀门两侧压力。物料流速与携带气量变化,不一定来自蝶阀开度;气体无法正常置换时也可能造成流动中断。
核对设计允许压差、排气路径和相邻输送设备,不能把低压粉体蝶阀当作任意压力条件下的隔离件。涉及可燃粉尘时,应由专业人员评估防爆与静电控制。
联锁应防止带故障重复启动
开阀许可应包含下游设备可用、阀位正确及相关工艺条件;阀位超时或堵料事件要进入明确定义的故障处置。复位前记录物料批次、运行状态和报警发生顺序,避免一复位就再次强制打开。
完成清理后先做受控功能试验,再恢复物料流量,并确认下料变化不是清理架桥后的短时恢复。
按现象确定检查重点
| 现场现象 | 先检查什么 |
|---|---|
| 阀开而无下料 | 核对架桥、下游状态与气体置换 |
| 反馈开但指示不一致 | 检查机械连接和蝶板行程 |
| 不同批次差异明显 | 记录水分、团聚与压实状态 |
| 堵料后反复报警 | 检查启动许可及故障复位逻辑 |
蝶板打开了,为什么料还是下不来
粉体出料需要物料本身能够向出口移动,也需要气体有补入或排出的通道。料仓内形成拱桥时,蝶阀下方可能已经空了,继续扩大开度也不能让上方物料立即下落;排气受阻时,流动则可能出现停顿和脉动。
因此先分清堵点在蝶板附近还是料仓上部。若清理后短期恢复、放置后又不畅,重点分析吸湿、压实和停留时间;若故障总随下游设备或输送压力切换出现,则沿压力与联锁路径查找。清堵必须在专门的隔离和防坍塌措施下进行。
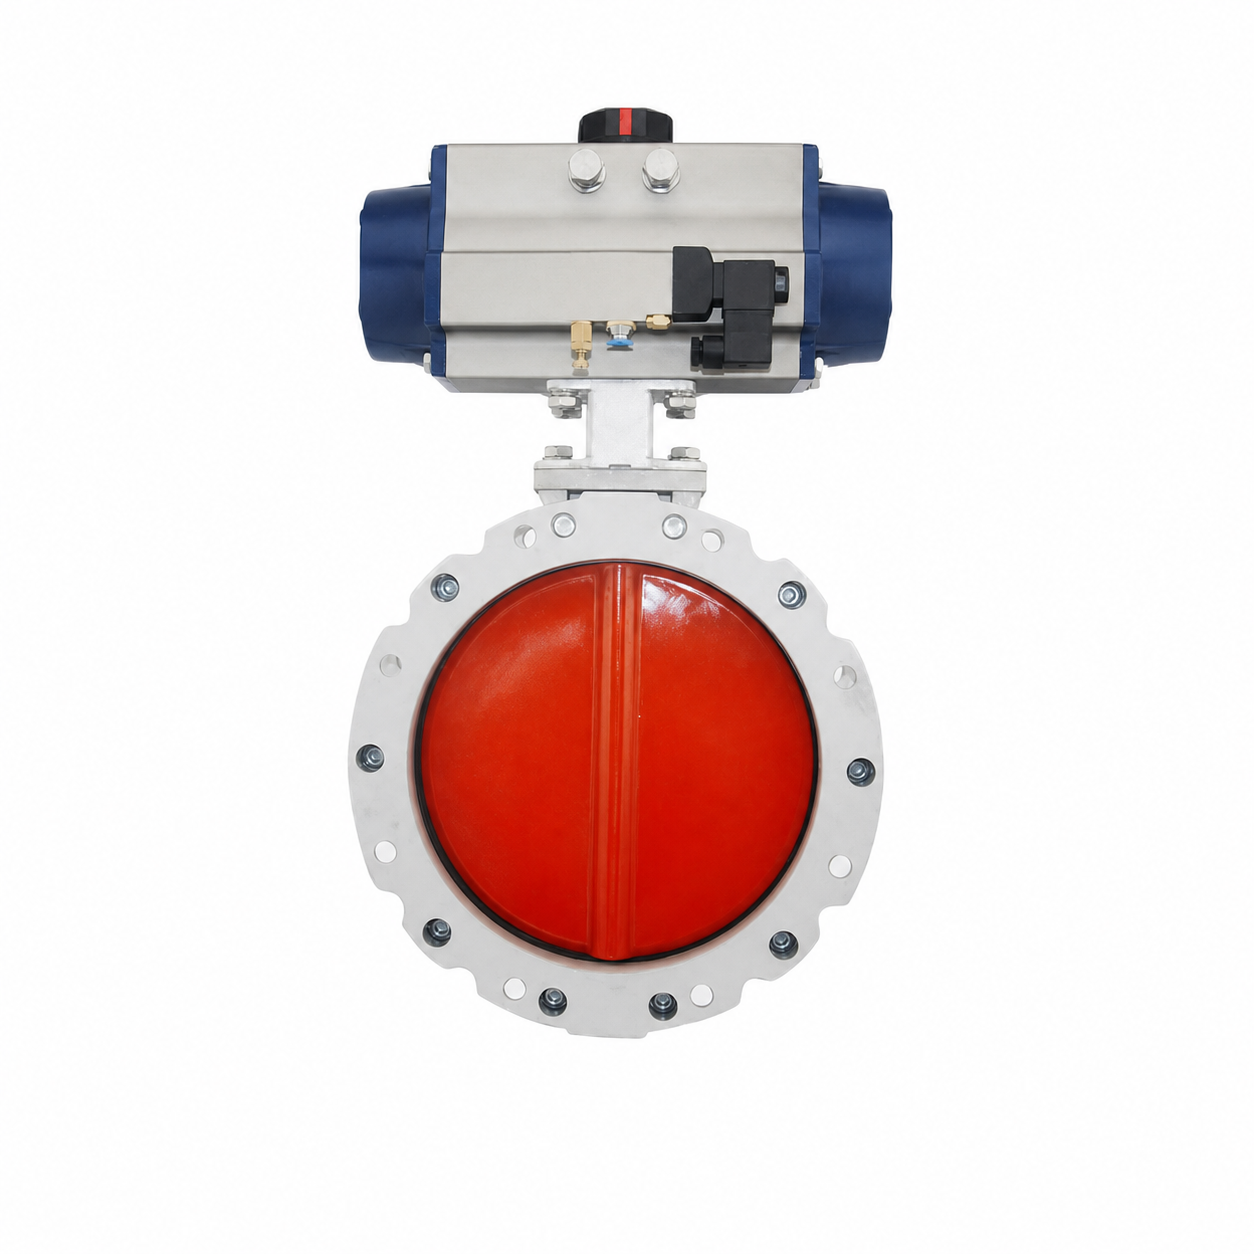
对应产品:气动粉体蝶阀(FP1000-22E4)。订货或维修时,请提供介质、实际工况和现场尺寸,方便核对具体配置。
 网站首页
 阀门选型
 新闻动态
 联系我们